 VN


Trong quá trình kiểm tra độ tăng nhiệt độ định kỳ, một tổng đài 2000 A không thành công do thanh cái chính của nó đạt tới 112 K so với nhiệt độ xung quanh - vượt quá giới hạn...
View More +
 +86-180 3625 3000

Hướng dẫn chế tạo thanh cái: Các bước quy trình, vật liệu và kiểm soát chất lượng
Vào lúc 3 giờ chiều. Vào buổi chiều nóng nhất trong năm, tổng đài 4.000 A của một nhà máy ven biển bị ngắt lần thứ ba trong tuần đó. Thiết kế hợp lý và cầu dao đã được thử nghiệm tốt. Thủ phạm thực sự: một khớp bắt vít trên thanh chính đã bị đục lỗ, để lại một gờ nổi lên và bị vặn xuống. Mũi khoan đã chôn vùi phần lớn diện tích tiếp xúc, điện trở tăng lên và mỗi chu kỳ nhiệt hàng ngày lại đẩy khớp đến gần điểm hỏng.
Câu chuyện này lặp đi lặp lại trong toàn ngành vì chế tạo thanh cái — cắt, đục lỗ, uốn cong, mạ, cách điện và thử nghiệm — là nơi mà một thiết kế điện âm thanh tồn tại hoặc lặng lẽ sụp đổ. Kết luận được đưa ra trước tiên: việc lựa chọn vật liệu và chất lượng mối nối quyết định tuổi thọ sử dụng của hệ thống thanh cái nhiều hơn bất kỳ thứ gì được in trên bảng tên của nó. Hướng dẫn dưới đây bao gồm các bước chế tạo cốt lõi, quyết định giữa đồng và nhôm, cách điện các thanh cái hình ống, các thử nghiệm thực sự dự đoán hiệu suất tại hiện trường và những điều người mua nên xác minh trước khi ký đơn đặt hàng.
Chế tạo thanh cái thực sự bao gồm những gì
Quá trình chế tạo chuyển đổi vật liệu dẫn điện thô - thường là thanh đồng điện phân hoặc ống hợp kim nhôm ép đùn - thành các vật mang dòng đã hoàn thiện, sẵn sàng để lắp đặt. Nó bao gồm ba quy trình công việc khá khác nhau:
- Chế tạo thanh phẳng: cắt, đục lỗ, uốn và mạ thanh hình chữ nhật cho tổng đài, bảng điều khiển và cụm phân phối.
- Chế tạo thanh cái dạng ống: cắt ống nhôm hoặc đồng cứng theo chiều dài, các phụ kiện và mối nối đầu hàn, cũng như lắp các chất cách điện và giá đỡ cố định - tiêu chuẩn cho các trạm biến áp cao áp, nơi ống kéo dài giữa các kết cấu thép.
- Lắp ráp đường xe buýt: chứa các dây dẫn cách điện bên trong một vỏ bọc nhỏ gọn để phân phối điện áp trung và hạ thế, bao gồm các hệ thống mật độ cao cho các tòa nhà thương mại và công nghiệp.
Các bước chồng lên nhau, nhưng dung sai, dụng cụ và chế độ hỏng hóc thì không. Một cửa hàng sản xuất ra các thanh panel xuất sắc không tự động đủ tiêu chuẩn để hàn ống trạm biến áp hoặc đúc vật liệu cách nhiệt trong chân không, đó là lý do tại sao mỗi khả năng cần được xem xét kỹ lưỡng riêng biệt khi bạn đánh giá các nhà cung cấp.
Các bước chế tạo cốt lõi, theo thứ tự
Bất kể loại sản phẩm nào, các cửa hàng có kỷ luật đều tuân theo trình tự sáu giai đoạn giống nhau:
- Lựa chọn và chuẩn bị nguyên liệu - kiểm tra cấp độ hợp kim và độ bền theo giấy chứng nhận của nhà máy, sau đó làm thẳng và làm sạch vật liệu trước khi bắt đầu cắt.
- Cắt và định cỡ — cắt, cưa hoặc cắt CNC theo chiều dài với các mặt vuông; những mặt đó sau này trở thành một phần của bề mặt khớp.
- Đấm và khoan — Đục lỗ CNC thường giữ các vị trí lỗ trong phạm vi ± 0,1–0,2 mm và vị trí lỗ xác định trực tiếp diện tích tiếp xúc của mỗi mối nối bu lông.
- Uốn và tạo hình - bán kính uốn cong bên trong ít nhất phải bằng độ dày của thanh đồng; nhôm đòi hỏi bán kính rộng hơn và chú ý đến hướng thớ hoặc các vết nứt ở mặt ngoài.
- Xử lý bề mặt - tẩy dầu mỡ và khử oxy, các khu vực nối tấm thiếc hoặc bạc hoặc áp dụng cách điện hoàn toàn trên các sản phẩm có điện áp cao hơn.
- Kiểm tra và thử nghiệm — kiểm tra kích thước, thước đo lỗ, lấy mẫu độ bám dính của lớp mạ và thử nghiệm điện trên các sản phẩm cách điện trước khi vận chuyển.
Sự lựa chọn bề mặt xứng đáng có quyết định riêng của nó, bởi vì nó đánh đổi chi phí để lấy sự ổn định chung:
| Điều trị | Những gì nó mang lại | Sử dụng điển hình | Cảnh giác |
|---|---|---|---|
| Trần (làm sạch, khử oxy) | Chi phí thấp nhất; dựa vào áp lực kẹp cao | Thiết bị đóng cắt trong nhà khô | Quá trình oxy hóa làm tăng sức đề kháng của khớp theo thời gian |
| mạ thiếc | Làm chậm quá trình oxy hóa; tha thứ cho các khớp bắt vít | Phân phối điện chung, các khu vực trong nhà ẩm ướt | Bề mặt mềm hơn; kiểm soát mô-men xoắn và tránh nén quá mức |
| Mạ bạc | Điện trở tiếp xúc thấp nhất; chịu được nhiệt độ cao hơn | Các mối nối có dòng điện cao, chu kỳ tải thường xuyên | Chi phí cao hơn; vết xước làm lộ ra kim loại cơ bản |
| Đúc nhựa epoxy | Lớp điện môi đầy đủ; cho phép bố trí nhỏ gọn | Thanh cái hình ống cấp 35 kV | Kiểm soát khoảng trống và chất lượng xử lý là rất quan trọng |
Việc uốn tạo ra nhiều công việc làm lại nhất trong quá trình sản xuất thông thường. Một thanh bị uốn cong quá chặt hoặc ngang qua thớ cán có thể trông hoàn hảo và vẫn có những vết nứt nhỏ phát triển sau nhiều thập kỷ luân chuyển nhiệt. Đưa các yêu cầu về bán kính và hạt lên bản vẽ chứ không phải trong bộ nhớ của người vận hành.
Đồng hay nhôm? Hậu quả của việc chế tạo
Về độ dẫn khối, đồng chiếm ưu thế: khoảng 100% IACS so với khoảng 61% của nhôm. Nhưng đồng cũng đậm đặc hơn khoảng 3,3 lần và điều đó làm thay đổi hoàn toàn số học. Để mang cùng một dòng điện, một thanh nhôm cần có tiết diện gấp khoảng 1,6 lần - nhưng vẫn nặng gần bằng một nửa và chi phí trên mỗi ampe mang theo ít hơn.
Độ dẫn điện theo thể tích (% IACS)
Nhôm dẫn điện ~61% cũng như đồng theo thể tích nhưng nặng hơn ~70% — lý do khiến nó chiếm ưu thế trong việc lắp đặt các ống có nhịp dài.
Trọng lượng giải thích tại sao các thanh cái hình ống cứng trong trạm biến áp hầu như luôn được làm bằng hợp kim nhôm: mỗi kg tăng thêm trên một nhịp dài sẽ nhân lên thành các giá đỡ, nền móng và chi phí lắp đặt lớn hơn. Các thành phần nhôm-magiê tăng thêm độ bền mà các nhịp ngoài trời dài và lực ngắn mạch yêu cầu.
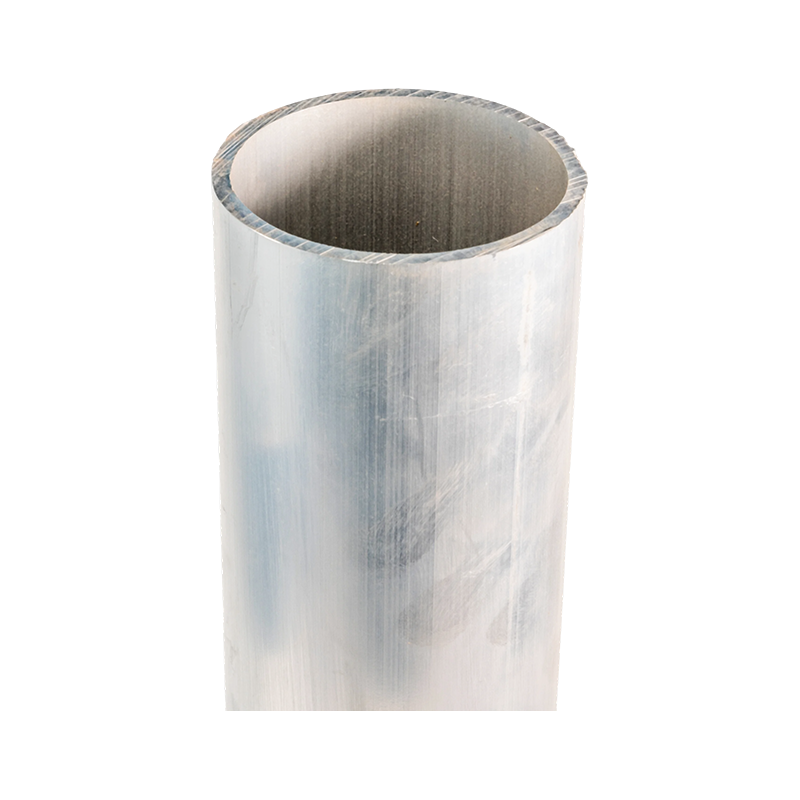 Thanh cái hình ống hợp kim nhôm-magiê điện áp cực cao Có sẵn ở dạng hợp kim 6063G, LF21Y, 6R05 và 2A14 cho hệ thống 220 kV đến 1000 kV, dây dẫn dạng ống liền mạch này kết hợp trọng lượng nhẹ và độ bền hợp kim đáp ứng nhu cầu kéo dài của trạm biến áp ngoài trời và lực ngắn mạch. Xem sản phẩm →
Chế tạo tuân theo vật liệu. Nhôm sẽ bị oxy hóa lại trong vòng vài phút sau khi làm sạch, vì vậy các mặt khớp phải được khử oxy và lắp ráp kịp thời. Độ đàn hồi sau khi uốn cao hơn, bán kính uốn cong lớn hơn và hàn yêu cầu các quy trình đủ điều kiện cho loại hợp kim cụ thể - thói quen chung của xưởng đồng chuyển giao kém.
Cách nhiệt: Nơi thanh cái hình ống được bảo vệ
Trên các thanh cái dạng ống trung và cao thế, dây dẫn trần chỉ chiếm một nửa sản phẩm. Hệ thống cách điện thiết lập khoảng cách đường rò, độ hở pha, trạng thái phóng điện cục bộ và mức độ nhỏ gọn của hệ thống lắp đặt. Các tuyến đường chính là ống co nhiệt ở đầu cơ bản; ép đùn EPDM hoặc cao su silicone; PTFE cho môi trường có nhiệt độ cao và có tính ăn mòn hóa học; và đúc nhựa epoxy cho các lớp điện áp cao hơn.
Đúc là nơi mà tính kỷ luật chế tạo được thể hiện rõ nhất. Trong quá trình đúc chân không, không khí và các chất dễ bay hơi được chiết xuất trước khi nhựa đóng rắn, không để lại khoảng trống nào để phóng điện một phần. Một thanh cách điện không có bộ điều khiển đó có thể vượt qua bài kiểm tra khả năng chịu đựng của nhà máy và vẫn bị lão hóa sớm khi đưa vào sử dụng — một lý do khiến các sản phẩm cấp 35 kV được sàng lọc thường xuyên bằng phép đo phóng điện cục bộ.
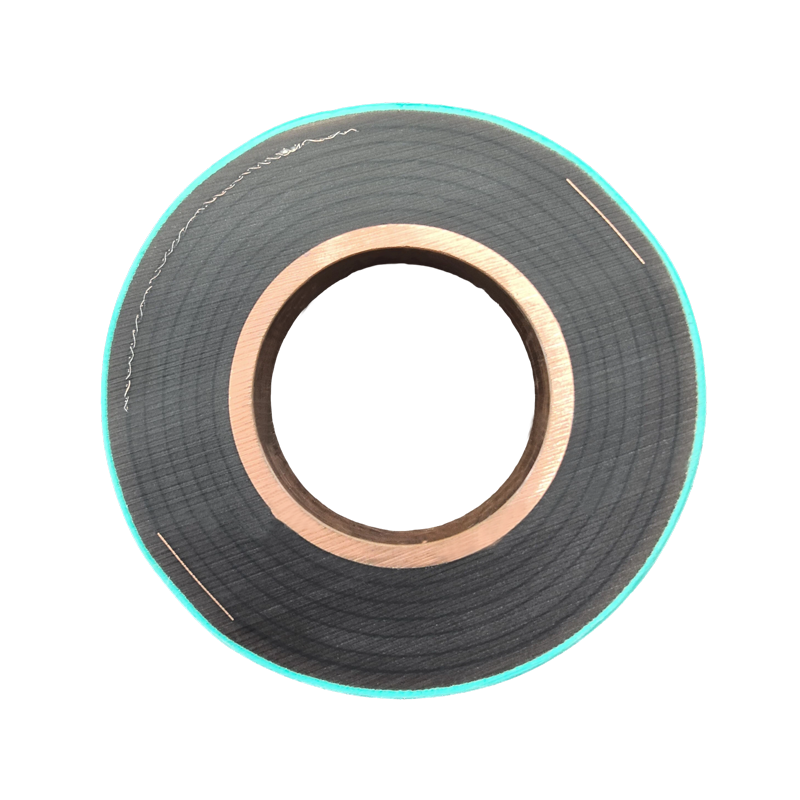 Thanh xe buýt hình ống đúc nhựa Epoxy Được đúc chân không trong một khuôn đúc liền mạch từ đồng không có oxy, thanh loại 35 kV chống cháy này giúp loại bỏ các bề mặt cách điện và các khoảng trống, hỗ trợ sàng lọc phóng điện một phần và tuổi thọ sử dụng trên 30 năm. Xem sản phẩm →
Kiểm soát chất lượng dự đoán hiệu suất hiện trường
Ba nhóm thử nghiệm tách biệt một nhà chế tạo nghiêm ngặt với một nhà chế tạo lạc quan:
- Thử nghiệm tăng nhiệt độ. Theo tiêu chuẩn IEC 61439-1, tổ hợp chạy ở dòng điện định mức cho đến khi nhiệt độ ổn định, với các thanh cái bằng đồng trần được giới hạn ở mức tăng 105K so với môi trường xung quanh. Bởi vì nhiệt độ trong các khớp nối điện trở tỷ lệ gần bằng bình phương của dòng điện, ngay cả điện trở phụ khiêm tốn của khớp cũng xuất hiện nhanh chóng ở mức tải định mức.
- Kiểm tra mối nối và mạ. Máy đo vị trí lỗ, xác minh mô-men xoắn và lấy mẫu độ bám dính của lớp mạ sẽ phát hiện các khuyết tật có thể trở thành điểm nóng sau này.
- Các thử nghiệm cách điện. Khả năng chịu tần số công nghiệp cộng với phép đo phóng điện cục bộ, đặc biệt đối với các hệ thống đúc và ép đùn.
Nhiệt độ tăng so với dòng tải (Mô hình điện trở)
Tỷ lệ tăng theo bình phương của dòng điện: ở mức 125% tải định mức, cùng một nguyên lý cơ học sẽ tạo ra lượng nhiệt tăng thêm khoảng 56%.
Những khiếm khuyết thường gặp và cách các cửa hàng phát hiện sớm
Hầu hết việc làm lại trong quá trình sản xuất thanh cái đều bắt nguồn từ một danh sách ngắn các nguyên nhân tái diễn. Các tỷ lệ dưới đây mang tính minh họa hơn là thống kê, nhưng những người quản lý sản xuất có kinh nghiệm sẽ nhận ra hình dạng của biểu đồ:
Trình điều khiển điển hình của việc làm lại chế tạo (Minh họa)
Gờ & cạnh sắc - 30% Vết nứt uốn cong - 25% Độ lệch lỗ - 20% Lỗi mạ - 15% Khoảng trống cách nhiệt - 10%
- Gờ và cạnh sắc sau khi cắt hoặc đục lỗ - được khắc phục bằng cách thực hiện việc gỡ ba via là một bước bắt buộc, được xác nhận thay vì một bước tùy chọn.
- Vết nứt sau khi uốn - được ngăn chặn bằng cách tôn trọng bán kính uốn tối thiểu và uốn theo thớ lăn khi thiết kế cho phép.
- Độ lệch lỗ - được điều khiển bằng máy đục lỗ CNC và đồng hồ đo đi/không đi thay vì bố trí thủ công.
- Phân tách mạ - được thu thập bằng cách lấy mẫu độ bám dính trên mỗi lô, không chỉ sản phẩm đầu tiên.
- Khoảng trống cách nhiệt - được loại bỏ thông qua quá trình đúc chân không và sàng lọc phóng điện cục bộ định kỳ.
Người mua nên xác minh những gì trước khi đặt hàng
Khi đánh giá một nhà chế tạo, hãy đổi những câu hỏi chung chung lấy những câu hỏi cụ thể:
- Họ có thể cung cấp giấy chứng nhận của nhà máy buộc mỗi lô phải có loại hợp kim và nhiệt độ đã nêu không?
- Việc cắt, đục lỗ, uốn, hàn và cách nhiệt được thực hiện nội bộ hay ký hợp đồng phụ với bên thứ ba không xác định?
- Đối với các sản phẩm dạng ống: quy trình hàn và thiết kế mối nối nào đủ tiêu chuẩn và chúng có thể hiển thị hồ sơ kiểm tra không?
- Đối với các sản phẩm cách điện: quá trình đúc có được thực hiện trong chân không và chúng có chạy thử nghiệm phóng điện cục bộ định kỳ không?
- Họ sẽ cam kết những dung sai nào đối với vị trí lỗ, độ thẳng và chiều dài hoàn thiện - bằng văn bản?
Lựa chọn cách nhiệt thuộc cùng một cuộc trò chuyện. PTFE giữ ổn định ở nhiệt độ cao và môi trường khắc nghiệt về mặt hóa học, nơi hệ thống cao su lão hóa nhanh hơn, trong khi epoxy đúc chân không phù hợp với các lớp điện áp cao và trạm biến áp nhỏ gọn.
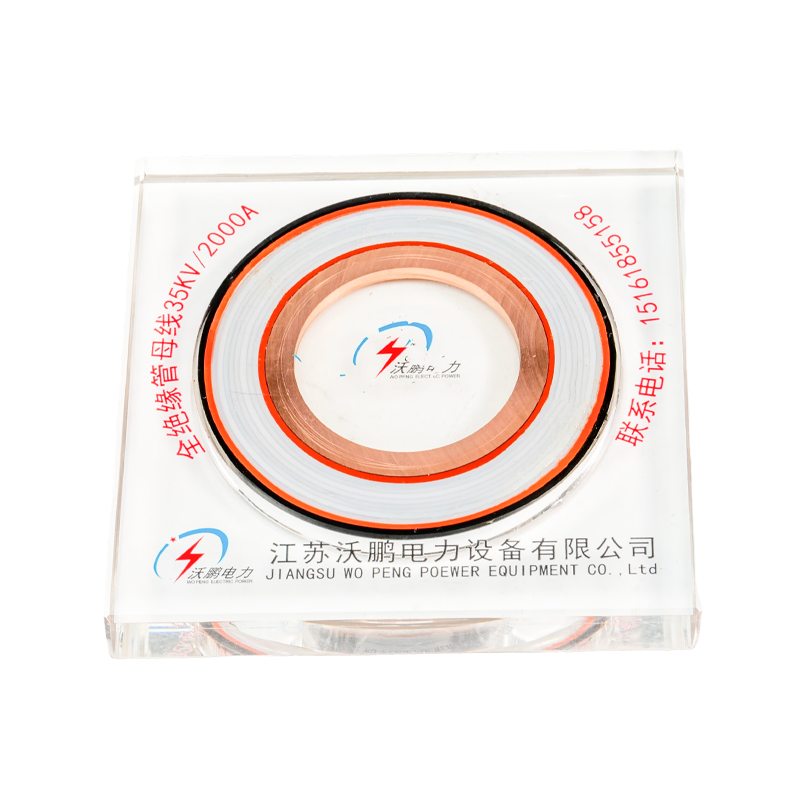 Thanh xe buýt hình ống PTFE Với cuộn dây màng PTFE, nhiều màn hình điện dung và phạm vi hoạt động từ -60°C đến 250°C cộng với mức bảo vệ IP68, thanh cách nhiệt này phù hợp với việc lắp đặt trạm biến áp nhỏ gọn, có nhiệt độ cao, có tính ăn mòn hóa học và. Xem sản phẩm →
Logic lựa chọn lặp lại trên các loại dây dẫn. Trước khi khóa các thông số kỹ thuật, bạn nên đọc hướng dẫn chi tiết về Làm thế nào để chọn thanh cái hình ống hợp kim nhôm phù hợp , sau đó đưa ra danh sách rút gọn các yêu cầu cho nhà chế tạo thay vì làm ngược lại.
Câu hỏi thường gặp
Trên thực tế, nhà sản xuất có thể giữ mức dung sai nào đối với các vị trí lỗ?
Đột CNC thường giữ ±0,1–0,2 mm ở tâm lỗ; việc khoan thủ công từ các đường nét nguệch ngoạc có thể trôi về phía ±0,5 mm hoặc tệ hơn. Đối với các mối nối bắt vít, tính nhất quán giữa các thanh ghép quan trọng hơn con số tuyệt đối, vì vậy hãy hỏi cách cửa hàng cố định các bộ phận ghép với nhau.
Thanh cái nhôm có thể thay thế đồng ở khắp mọi nơi?
Không. Nhôm thắng về trọng lượng và chi phí trên mỗi ampe khi chạy mở và nhịp dài, nhưng đồng vẫn có ý nghĩa ở những nơi không gian chật hẹp, nhiều mối nối hoặc cơ sở hạ tầng xung quanh là đồng. Các kết nối nhôm-đồng cần có phần cứng và thiết kế chuyển tiếp có chủ ý.
Chế tạo thanh cái dạng ống khác với chế tạo thanh cái phẳng như thế nào?
Ống bổ sung thêm tính năng ép đùn hoặc kéo, cắt vuông theo chiều dài, hàn các mối nối và phụ kiện đầu cuối, và thiết kế cơ khí để chịu tải nhịp và lực ngắn mạch. Chất cách điện sau và giá đỡ cố định là một phần của hệ thống, không phải là phụ kiện được bắt vít sau đó.
Một báo giá chế tạo nên bao gồm những gì?
Tối thiểu: hợp kim và nhiệt độ, dung sai kích thước, cấp và quy trình cách nhiệt, các báo cáo thử nghiệm được cung cấp cùng với lô hàng và bao bì được thiết kế cho các phần cứng dài. Nếu nhà cung cấp ngần ngại viết những điều đó thành văn bản, hãy coi đó là dữ liệu. Để có hệ thống thanh cái hình ống phù hợp với điện áp, nhịp và môi trường, bạn có thể yêu cầu xem xét đặc điểm kỹ thuật và so sánh các câu trả lời cạnh nhau.
Tin tức
-
-
Vào lúc 3 giờ chiều. Vào buổi chiều nóng nhất trong năm, tổng đài 4.000 A của một nhà máy ven biển bị ngắt lần thứ ba trong tuần đó. Thiết kế hợp lý và cầu dao đã được th...
View More + -
Hỏi hai danh mục xem một thanh nhôm 100 × 10 mm có thể mang theo những gì và bạn có thể nhận được hai câu trả lời khác nhau - 800 A từ một, 965 A từ một danh mục khác. Cả hai...
View More + -
Câu hỏi về độ khuếch đại cũng là một câu hỏi về nhiệt độ Thanh cái bằng đồng 100 x 10 mm có thể trông giống như một lựa chọn an toàn cho bảng chuyển mạch 1000 A ...
View More + -
Chất cách điện thanh cái hiếm khi được chú ý trong quá trình vận hành thông thường, cho đến khi một sự cố phóng điện làm hỏng phần thiết bị đóng cắt hoặc phần đỡ bị nứt khiến...
View More +


Điện thoại di động
THỂ LOẠI
Sản phẩm
Liên hệ với chúng tôi
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Số 8, đường Yanjin, Khu công nghiệp Chengxi, thị trấn Shanyang, huyện Baoying, thành phố Dương Châu, tỉnh Giang Tô, Trung Quốc
Bản quyền© Jiangsu Wopeng Power Technology Co., Ltd.
Mọi quyền được bảo lưu.
 Nhà sản xuất thanh cái cách nhiệt tùy chỉnh
Nhà máy hệ thống thanh cái hình ống